Conexões por Solda Exotérmica Molecular e Grampos Mecânicos de Bronze Fundido
1. Identificação Normativa e Classificação Operacional
As conexões elétricas enterradas em sistemas de malhas de aterramento de subestações de alta tensão, usinas de geração, data centers e sistemas de proteção contra descargas atmosféricas (SPDA) constituem os nós críticos de escoamento de corrente de falta e surtos de raios. A falha de uma única emenda ou junção subterrânea pode romper a equipotencialidade da malha, provocando a elevação letal de tensões de passo e toque ou gerando arcos elétricos internos com energia de explosão.
A engenharia eletrotécnica divide as conexões subterrâneas em duas classes tecnológicas fundamentais:
- Conexões por Solda Exotérmica Molecular (Exothermic Welded Connections): Processo metalúrgico de fusão total baseado em reação aluminotérmica no interior de um molde de grafite usinado. A reação converte óxido de cobre e pó de alumínio em cobre metálico superaquecido a mais de , fundindo atomicamente os condutores em uma junta maciça homogênea. Trata-se do padrão mandatório internacional para subestações e conexões permanentes enterradas, imune ao afrouxamento mecânico e à corrosão galvânica.
- Conexões Mecânicas por Pressão (Grampos de Bronze Fundido, Latão ou Cobre): Dispositivos de aperto mecânico aparafusado (grampos tipo “U”, conectores split-bolt, grampos cabo-haste e conectores de pressão bimetálicos). Embora sejam admitidos em caixas de inspeção visitáveis e trechos aéreos desconectáveis, seu uso diretamente enterrado no solo é estritamente limitado ou desaconselhado devido à oxidação galvânica acelerada, relaxamento elástico das roscas e aumento irreversível da resistência de contato sob ciclos térmicos de falta.
Normas Técnicas Mandatórias
- IEEE Std 837-2014: IEEE Standard for Qualifying Permanent Connections Used in Substation Grounding (o protocolo de ensaios mais severo do mundo: ciclos de alta corrente de curto-circuito até , choques mecânicos, surtos de raios de e ensaios acelerados em névoa salina ácida).
- IEC 62561-1: Lightning protection system components (LPSC) — Part 1: Requirements for connection components.
- ABNT NBR 5419-3:2015: Proteção contra descargas atmosféricas — Parte 3: Danos físicos a estruturas e perigos à vida (mandato de conexões exotérmicas ou conectores ensaiados conforme IEC 62561-1).
- ABNT NBR 5410:2004: Instalações elétricas de baixa tensão (requisitos de integridade e condutividade dos condutores de proteção PE e condutores de equipotencialização).
Quadro Comparativo: Solda Exotérmica vs. Grampos Mecânicos
| Parâmetro de Desempenho | Conexão por Solda Exotérmica Molecular | Conexão Mecânica por Grampo de Bronze |
|---|---|---|
| Natureza da União | Fusão molecular atômica contínua ( Cobre) | Contato mecânico por atrito superficial pontual |
| Resistência Elétrica da Junta | Menor ou igual à de um condutor contínuo idêntico | Inicialmente baixa, mas aumenta exponencialmente com o tempo |
| Capacidade de Corrente de Curto () | Superior à do próprio cabo (funde o cabo antes de romper a solda) | Limitada pela área de contato; pode fundir ou queimar sob picos |
| Comportamento sob Ciclagem Térmica | Coeficiente de expansão térmica perfeitamente casado; zero fadiga | Dilatações térmicas diferenciais afrouxam os parafusos |
| Resistência à Corrosão Subterrânea | Cobre puro homogêneo; imune à corrosão galvânica de interface | Frestas microscópicas retêm umidade ácida (corrosão por frestas) |
| Inspeção e Manutenção | Livre de manutenção por toda a vida útil da subestação () | Exige reaperto periódico com torquímetro em caixas visitáveis |
2. Aspecto Físico Externo e Corte Estrutural Transversal
A aplicação da solda exotérmica emprega um molde de grafite usinado bipartido de alta densidade, acoplado a um alicate de fixação articulado com travas rápidas de pressão. No interior do molde, o processo químico autossustentado funde os condutores formando uma pepita sólida de cobre puro isenta de porosidades com acabamento arredondado.
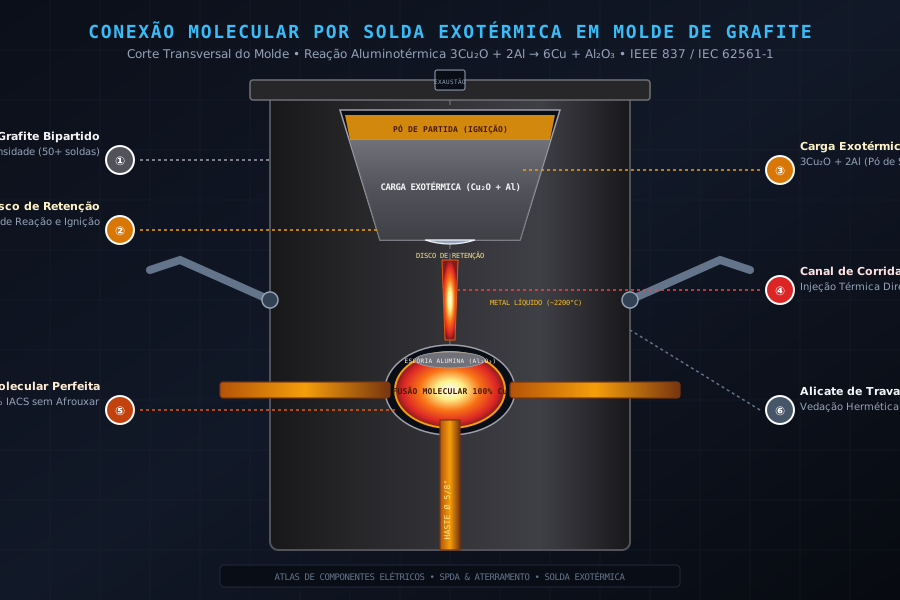
Elementos Construtivos do Corte Transversal
- ① Molde Bipartido de Grafite Isostático Usinado de Alta Densidade: Bloco usinado em duas metades perfeitamente casadas a partir de grafite sintético de altíssima pureza e grão ultrafino. Possui excepcional estabilidade térmica, resistência a choques mecânicos e suporta temperaturas de transição instantânea de sem deformar ou fundir, garantindo vida útil típica de a soldagens por molde com tolerâncias dimensionais mantidas.
- ② Crisol Superior e Disco Metálico de Retenção Côncavo: Câmara cilíndrica usinada na parte superior do bloco de grafite, onde é depositada a mistura de pó químico reagente. No fundo cônico do crisol, repousa um pequeno disco côncavo de aço estanhado ou cobre; sua função é reter a carga sólida de pó antes da ignição e fundir no momento exato em que a reação atinge o ápice térmico, liberando o jato de cobre líquido superaquecido para o canal de descida.
- ③ Carga de Pó Químico Aluminotérmico e Pó de Partida (Starting Powder): Cartucho lacrado dosado de pó reativo composto por óxido cuproso (), escamas de alumínio metálico refinado () e agentes fundentes desoxidantes. No topo da carga, espalha-se uma porção de pó de partida à base de magnésio finamente dividido, de fácil ignição através de centelhador mecânico tipo pederneira (flint ignitor) ou ignitor elétrico eletrônico.
- ④ Canal de Corrida e Descida Superaquecido (Tap Hole): Conduto tubular vertical cônico que conecta o crisol superior à câmara de solda inferior. Direciona o fluxo descendente de metal fundido em alta velocidade, assegurando que o cobre penetre uniformemente em todos os interstícios dos cabos condutores antes de qualquer resfriamento prematuro.
- ⑤ Câmara de Fusão da Junta e Nódulo Molecular de Cobre Puro: Cavidade inferior usinada com os diâmetros exatos dos condutores a serem unidos (haste de aterramento , cabo , ou ). O cobre líquido derrete a superfície dos condutores pré-aquecidos, solidificando-se em um nódulo metálico maciço com condutividade elétrica IACS. A escória vítrea de alumina (), de menor densidade, flutua naturalmente e se acumula no topo do nódulo, sendo removida facilmente com espátula após a desmoldagem.
- ⑥ Alicate de Pressão Mecânica de Travamento (Handle Clamp): Ferramenta mecânica articulada de aço forjado com empunhaduras revestidas em isolante térmico. Mantém as duas metades do molde de grafite rigidamente prensadas e seladas durante a violenta expansão de gases da reação, impedindo o escape de metal líquido lateralmente e garantindo a segurança física do operador de campo.
3. Termodinâmica e Metalurgia da Reação Aluminotérmica
Termoquímica da Reação de Redução
O princípio físico-químico da solda exotérmica de cobre é uma reação de oxirredução fortemente exotérmica (aluminotermia de Goldschmidt), onde o alumínio metálico atua como agente redutor de altíssima afinidade eletrônica pelo oxigênio do óxido cuproso:
Propriedades termodinâmicas fundamentais da reação:
- Variação de entalpia molar da reação:
- Temperatura teórica adiabática de chama:
- Temperatura real do metal líquido na câmara de fusão:
- Ponto de fusão do cobre puro:
- Ponto de fusão da escória de óxido de alumínio (alumina):
Como a temperatura da reação () situa-se mais de acima do ponto de fusão do cobre, o metal formado permanece em estado líquido de baixíssima viscosidade durante vários segundos.
Mecânica de Separação Gravitacional das Fases Líquidas
A segregação perfeita entre o cobre condutor e a escória cerâmica isolante ocorre por diferença de densidade hidrostática:
- Densidade do cobre líquido a :
- Densidade da escória de alumina líquida a :
Pela Lei de Empuxo de Arquimedes, a escória de alumina é forçada a flutuar rapidamente com velocidade de ascensão governada pela Lei de Stokes:
Toda a escória sobe para a parte superior do canal de alimentação (riser), garantindo que a zona de contato elétrico entre os cabos seja preenchida exclusivamente por cobre eletrolítico puro livre de inclusões não metálicas.
Integração Atômica com o Revestimento da Haste de Aterramento
Ao atingir a haste de aterramento de aço cobreado, o cobre superaquecido a :
- Funde instantaneamente a camada eletrodepositada de cobre superficial de .
- Aquece o núcleo de aço SAE 1020 até temperaturas de transição de fase austenítica, permitindo difusão atômica intersticial de cobre nos contornos de grão do ferro superficial.
- Solidifica-se como uma massa metálica contínua sem nenhuma descontinuidade física, cristalina ou mecânica.
4. Engenharia de Confiabilidade: O Rigoroso Protocolo IEEE Std 837
A norma IEEE Std 837 estabelece os ensaios de qualificação mais severos da engenharia elétrica para avaliar a integridade permanente de conexões subterrâneas de malhas de aterramento. Conectores mecânicos por pressão comuns sistematicamente falham nesse protocolo, enquanto a solda exotérmica é plenamente aprovada.
O Ciclo de Ensaio Sequencial IEEE Std 837
Sequência de Ensaios IEEE 837:
[Amostra Virgem]
       │
       ▼
1. Ensaio de Ciclagem Térmica (Thermal Shock)
   └── 25 ciclos injetando corrente para elevar condutores a 250°C / resfriamento a 25°C
       │
       ▼
2. Ensaio de Corrente de Curto-Circuito (Short-Circuit Tests)
   └── 2 pulsos consecutivos de falta simétrica de alta corrente (duração 0.5s ou 1.0s)
       │
       ▼
3. Ensaio de Surto de Raio (High-Current Impulse)
   └── Pulsos de 100 kA (onda 8/20µs ou 10/350µs) simulando descargas diretas
       │
       ▼
4. Ensaio de Envelhecimento Ambiental Acelerado (Corrosion Test)
   └── 1000 horas em câmara de névoa salina ácida (Salt Spray ASTM B117)
       │
       ▼
[Critério Mandatório de Aprovação]:
ΔR_resistencia ≤ 1.5% em relação ao condutor de referência contínuo
Limite Térmico de Fusão do Cabo e Equação de Onderdonk
Durante uma falta de curto-circuito de magnitude e duração , o aquecimento do condutor de aterramento é puramente adiabático. A máxima densidade de corrente suportável pelo cabo de cobre sem atingir a fusão () ou o limite de integridade do isolamento é calculada pela Fórmula de Onderdonk (incorporada na IEEE Std 80 e IEEE Std 837):
Onde:
- é a corrente eficaz de curto-circuito em amperes ().
- é a seção reta do condutor em milímetros quadrados ().
- é a duração da falta em segundos.
- é a temperatura ambiente inicial do solo ().
- é a temperatura máxima admissível da junta condutora em graus Celsius.
- é o inverso do coeficiente térmico do cobre a ( para cobre recozido IACS).
Para o cobre eletrolítico comercial, a equação simplificada da IEEE Std 80 para conexões exotérmicas (admitindo limite de temperatura seguro para evitar recozimento excessivo do cobre ou sob falta limite absoluta) é:
Para conexões com Solda Exotérmica, adota-se . Para Conectores Mecânicos por Parafuso, a norma impõe (para evitar afrouxamento e relaxamento térmico das roscas) .
Isso comprova matematicamente que uma conexão mecânica exige um cabo mais espesso para suportar a mesma corrente de curto-circuito que uma solda exotérmica suporta com folga!
5. Dimensionamento e Seleção de Engenharia Passo a Passo
Cenário de Aplicação: Interligação de Malha de Aterramento de Subestação
Dimensionar a conexão molecular e especificar o molde e a carga de solda exotérmica para interligar os eletrodos de terra de uma nova subestação abrigada de :
- Condutor horizontal da malha: Cabo de cobre nu recozido ( fios maciços, diâmetro externo ).
- Haste de aterramento vertical: Haste de aço cobreado alta camada (), diâmetro nominal .
- Geometria da conexão: Haste vertical interceptada por cabo horizontal de malha em topo (“Tê” invertido — Tipo GR / GT).
- Corrente de falta à terra máxima: () com tempo de eliminação da proteção primária .
Passo 1: Verificação da Seção do Cabo pela Equação de Onderdonk
Calcula-se a seção transversal mínima necessária do condutor para suportar por com temperatura inicial :
-
Com conexão mecânica (, ): (O cabo de seria reprovado se utilizasse conector de aperto mecânico! Exigiria cabo de ).
-
Com conexão por Solda Exotérmica (, ): Como o cabo adotado possui , o cabo está plenamente aprovado com o uso de solda exotérmica.
Passo 2: Seleção do Molde de Grafite Padronizado
Para a conexão de topo Haste-Cabo (Tipo GT / GR — Cabo contínuo e haste de topo):
- Código de Catálogo Comercial Padronizado (Padrão Cadweld / Thermoweld): Modelo GT-182C ou equivalente.
- Cavidade para Haste: .
- Cavidade para Condutor Horizontal: Cabo ().
- Material do Molde: Grafite isostático usinado de alta densidade.
- Tipo de Alicate Requerido: Alicate de pressão tamanho B-106 com travas de pressão excêntricas e protetor térmico de empunhadura.
Passo 3: Dimensionamento e Seleção do Cartucho de Pó Reativo
O volume metálico de cobre necessário para preencher o canal e fundir a haste de e o cabo de sem gerar vazios internos ou rechupe é tabelado em função da massa de pó reagente:
- Tamanho do Cartucho de Solda Exotérmica: Cartucho nº 150 ( de pó aluminotérmico).
- Composição da Embalagem Lacrada:
- Tubo cilíndrico plástico selado hermeticamente contra umidade.
- Mistura aluminotérmica principal ( de ).
- Disco metálico de retenção em aço estanhado calibrado para molde de crisol médio.
- Porção dosada de pó de partida de alta inflamabilidade () acondicionada no fundo do tubo.
Passo 4: Procedimento de Execução e Ciclo de Aplicação em Campo
- Pré-aquecimento do Molde de Grafite:
- Com o maçarico a gás GLP, aquece-se o molde a mais de antes da primeira solda da jornada para eliminar qualquer traço de umidade retida nos poros do grafite (umidade gera vapor d’água instantâneo sob , provocando ejeção perigosa de metal líquido e porosidades na solda).
- Preparação dos Condutores:
- Escovação mecânica enérgica com escova de cerdas de aço no cabo de cobre e na haste para remover filmes de óxidos, graxa, terra e vernizes protetores até atingir brilho metálico vivo.
- Montagem e Travamento:
- Inserção dos condutores na câmara inferior do molde; fechamento firme do alicate de pressão ajustando o parafuso tensor para estanqueidade total.
- Alimentação da Carga:
- Assentamento do disco metálico de retenção na base do crisol com a curvatura côncava voltada para cima.
- Despejo suave do pó principal nº 150.
- Espalhamento de do pó de partida sobre a carga e sobre a borda superior do molde para captura da fagulha.
- Ignição e Desmoldagem:
- Fechamento da tampa superior do molde; disparo do centelhador na borda de ignição.
- Reação química completa em aproximadamente .
- Aguardo de a segundos para solidificação do cobre; abertura do alicate e limpeza imediata da escória com raspador de bronze antes da solda seguinte.
6. Modos de Falha, Diagnóstico Preditivo e Manutenção Industrial
Matriz de Modos de Falha e Efeitos (FMEA)
| Modo de Falha | Causa Raiz Física | Efeito no Sistema | Mecanismo de Detecção | Ação Corretiva Imediata |
|---|---|---|---|---|
| Porosidade Excessiva na Solda (Solda “Espumada”) | Umidade no molde de grafite ou cabos molhados por chuva recente | Redução de condutividade elétrica e fragilidade mecânica da junta | Inspeção visual (bolhas visíveis) e ensaio de tração mecânica | Corte do nódulo defeituoso e refazimento com molde pré-aquecido a |
| Vazamento de Metal Líquido pelas Frestas | Alicate de pressão descalibrado ou molde desgastado/trincado | Queima incompleta da junta e risco de queimadura grave no operador | Metal escorrido visível externamente; falta de enchimento | Ajuste do tensor do alicate; aplicação de massa de grafite vedante ou troca do molde |
| Solda Fria / Não Fusão da Haste | Uso de cartucho de solda subdimensionado (ex.: cartucho 90 em vez de 150) | Falta de penetração atômica; desprendimento sob esforço mecânico | Inspeção visual e ensaio de impacto lateral com martelo de borracha | Refazer a solda aplicando o cartucho normativo correto para a bitola |
| Inclusão de Escória de Alumina na Zona Útil | Disco metálico de retenção mal posicionado ou invertido na base do crisol | Aumento de resistência elétrica e ponto fraco mecânico | Ensaio com microhmímetro de 4 fios () | Treinamento dos soldadores e inspeção com calibre do disco |
| Oxidação Acelerada de Grampo Mecânico Enterrado | Instalação indevida de conectores por parafuso diretamente em solo ácido | Afrouxamento e isolamento do eletrodo; tensão de toque perigosa | Termografia em regime de carga ou medição de continuidade periódica | Substituição mandatória do grampo por conexão em solda exotérmica |
Critérios de Aceitação e Ensaio Pós-Soldagem (IEEE Std 837)
- Inspeção Visual e Ensaio de Impacto Mecânico:
- O nódulo de cobre deve estar completo, cobrindo integralmente as pontas dos condutores sem reentrâncias profundas.
- Aplica-se um golpe vigoroso com martelo de borracha de na lateral da junta; a solda não pode apresentar trincas, estalos ou movimentação relativa dos cabos.
- Medição Elétrica de Micro-Resistência (Ponte Kelvin / Ducter de 100A):
- Injeta-se corrente de teste contínua calibrada de abrangendo a solda e de cabo de cada lado.
- Mede-se a queda de tensão milivolt.
- Critério Mandatório: A resistência medida da junta de solda () deve ser igual ou inferior à resistência ôhmica de um trecho contínuo do próprio cabo condutor de mesmo comprimento ().
7. Especificação Técnica e Síntese de Engenharia
Tabela de Dados Técnicos Construtivos (Folha de Dados da Solda Exotérmica)
| Parâmetro de Engenharia | Especificação Técnica / Requisito | Norma de Referência |
|---|---|---|
| Tipo de Conexão | Solda Exotérmica Molecular Aluminotérmica | IEEE Std 837 / IEC 62561-1 |
| Composição Metálica da Junta | Cobre Eletrolítico Puro ( Cu) | Homogêneo |
| Condutividade Elétrica da Junta | IACS em relação ao cobre padrão | Não resistivo |
| Temperatura da Reação no Molde | a | Superaquecido |
| Material do Molde Bipartido | Grafite Sintético Isostático de Alta Densidade | Usinado |
| Vida Útil Mecânica do Molde | soldagens por molde sob cuidados normais | Reutilizável |
| Material do Alicate de Fixação | Aço Forjado com travas excêntricas ajustáveis | Alta pressão mecânica |
| Resistência à Corrosão Subterrânea | Idêntica à do cobre maciço (sem par galvânico) | NBR 5419-3 |
| Resistência Mecânica à Tração | Superior à resistência de ruptura do próprio cabo | IEEE Std 837 |
| Temperatura Máxima Admissível () | (Fórmula de Onderdonk) | IEEE Std 80 |
| Garantia de Manutenção | livre de manutenção durante toda a vida útil | Permanente |
Simplificações de engenharia: considerou-se a estanqueidade perfeita do molde e temperatura ambiente estável de 40°C para o cálculo térmico adiabático; em instalações sob chuva ou umidade do solo acima de 85%, o pré-aquecimento dos condutores com maçarico é condição sine qua non para evitar bolhas.