📋 Aula 05: Gestão da Qualidade (ISO 9001, Seis Sigma, Ciclo PDCA, 5W2H e Matriz GUT)
Navegação Rápida
📍 Disciplina: 02 Princípios de Gestão | 🗺️ Área: 07 Gestão, Projetos e Sustentabilidade | 🏠 Hub Principal
Contexto e Objetivos de Aprendizagem
Esta aula aborda de forma analítica, estatística e aplicada a engenharia os fundamentos da Gestão da Qualidade e Excelência Operacional, fundamentados na norma ABNT NBR ISO 9001:2015, na metodologia de melhoria contínua PDCA/MASP, nas Sete Ferramentas da Qualidade, na filosofia Seis Sigma (DMAIC) e nos índices matemáticos de capacidade de processo ( e DPMO), fornecendo ao engenheiro eletricista instrumentos quantitativos para garantia da conformidade em processos produtivos e sistemas de potência.
📌 Sumário da Aula
- 📐 Síntese Visual: Sistema de Gestão da Qualidade, PDCA e Seis Sigma
- 🧠 1. Evolução da Qualidade e a Norma ABNT NBR ISO 9001:2015
- 🔄 2. O Ciclo PDCA de Deming e o Método MASP
- 🛠️ 3. As Sete Ferramentas da Qualidade e Métodos Gerenciais (GUT e 5W2H)
- 📊 4. Metodologia Seis Sigma e Índices Estatísticos de Capacidade (Cp e Cpk)
- ⚡ 5. Estudos de Caso Numéricos Resolvidos Passo a Passo
- 📝 6. Questões de Concursos e Exames Oficiais Resolvidas
- 🔗 7. Conexões e Referências Cruzadas
📐 Síntese Visual: Sistema de Gestão da Qualidade, PDCA e Seis Sigma
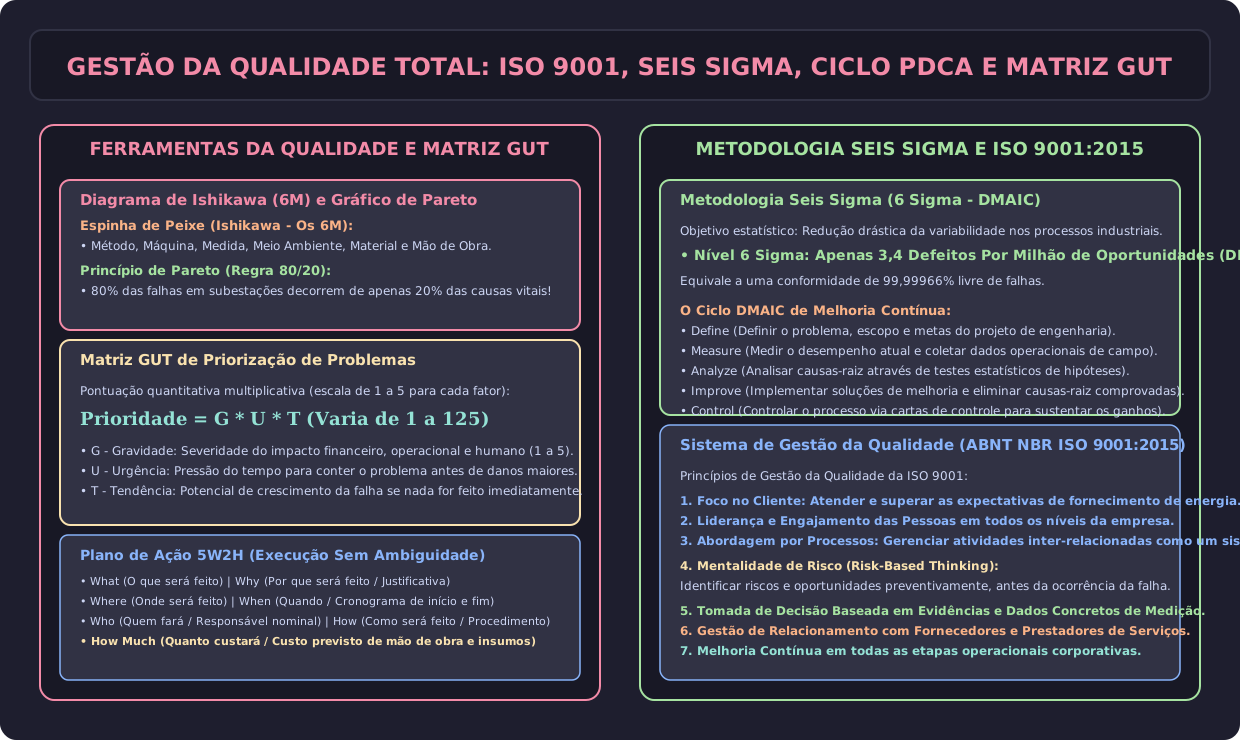
O diagrama técnico a seguir sintetiza a espiral de melhoria contínua do Ciclo PDCA, as 7 ferramentas de análise e a distribuição estatística de capacidade Seis Sigma com limites de especificação e descentramento ( vs ):
🧠 1. Evolução da Qualidade e a Norma ABNT NBR ISO 9001:2015
Historicamente, o conceito de qualidade evoluiu de uma abordagem reativa e punitiva para uma estratégia proativa integrada ao modelo de negócios corporativo:
O Método MASP (Método de Análise e Solução de Problemas)
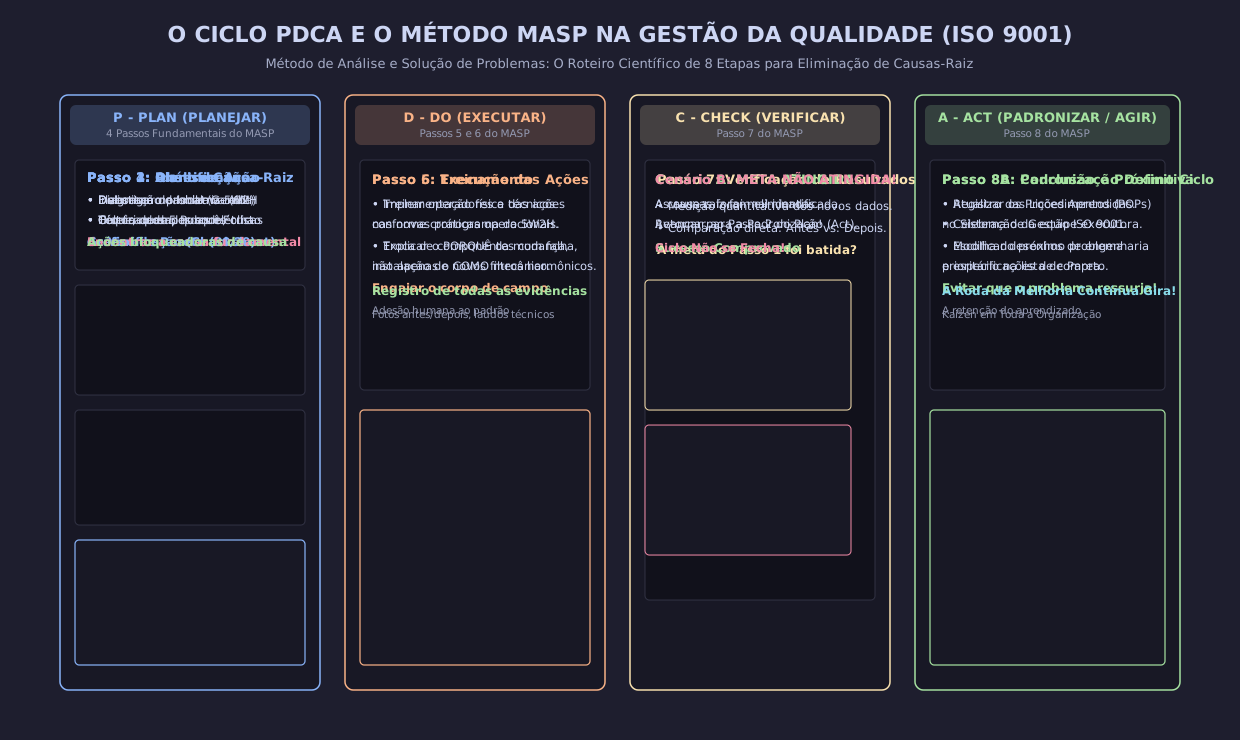
No Brasil e no Japão (onde é chamado de QC-Story pela JUSE), o PDCA é operacionalizado em 8 passos metodológicos rígidos:
- Identificação do Problema: Definição clara do gap de desempenho e perdas financeiras associadas;
- Observação: Coleta de dados no local de trabalho (Genba), estratificando por turno, equipamento e operador;
- Análise do Processo: Levantamento das causas fundamentais utilizando Diagrama de Ishikawa e os “5 Porquês”;
- Plano de Ação: Estruturação das contramedidas através da ferramenta 5W2H;
- Ação / Execução: Execução do plano e verificação contínua das atividades;
- Verificação dos Resultados: Análise antes vs depois com gráficos de controle e diagramas de Pareto;
- Padronização: Alteração formal de normas internas, desenhos técnicos e procedimentos para evitar a reincidência;
- Conclusão: Balanço do aprendizado, lições aprendidas e identificação do próximo problema prioritário.
🛠️ 3. As Sete Ferramentas da Qualidade e Métodos Gerenciais (GUT e 5W2H)
3.1 As Sete Ferramentas Estatísticas Clássicas (Kaoru Ishikawa)
- Folha de Verificação: Formulário estruturado para coleta uniforme e padronizada de dados operacionais em campo;
- Estratificação: Divisão dos dados em grupos homogêneos (por lote de cabo elétrico, fabricante, turno de montagem);
- Histograma: Visualização da distribuição de frequências de variáveis contínuas (tensão, corrente, espessura da camada de isolação);
- Diagrama de Dispersão: Análise visual e matemática da correlação entre duas variáveis através do coeficiente de Pearson ():
- Diagrama de Causa e Efeito (Ishikawa / 6M): Decomposição das causas prováveis de um problema em seis categorias canônicas: Método, Mão de Obra, Máquina, Matéria-Prima, Medição e Meio Ambiente;
- Gráfico de Pareto: Ordenação decrescente de frequências combinada a uma ogiva percentual acumulada, fundamentada no Princípio 80/20 de Vilfredo Pareto ( das perdas e defeitos industriais decorrem de apenas das causas vitais);
- Cartas de Controle Estatístico de Processo (CEP / SPC): Gráficos temporais propostos por Shewhart com Limite Inferior de Controle (), Linha Central () e Limite Superior de Controle (), utilizados para distinguir variações por causas comuns (aleatórias e inerentes) de variações por causas especiais (anomalias assinaláveis que exigem intervenção imediata).
3.2 Ferramentas Gerenciais de Priorização e Ação
A Matriz GUT (Gravidade, Urgência e Tendência)
Utilizada para classificar e priorizar problemas complexos concorrentes através de notas de 1 a 5 atribuídas a três critérios:
- Gravidade (): Intensidade do dano físico, financeiro, regulatório ou de segurança humana caso o problema não seja resolvido;
- Urgência (): Prazo disponível para agir e pressão temporal frente a prazos legais ou de clientes;
- Tendência (): Potencial de crescimento, agravamento ou propagação do problema no tempo caso nenhuma intervenção seja realizada.
O índice de prioridade é calculado pelo produto multiplicativo das três dimensões: A escala varia de (prioridade mínima) até (prioridade máxima absoluta).
A Metodologia 5W2H
Matriz operacional para elaboração de planos de ação inequívocos:
| Campo | Pergunta-Chave | Finalidade Operacional |
|---|---|---|
| What | O que será feito? | Descrição clara e concisa da ação corretiva ou preventiva. |
| Why | Por que será feito? | Justificativa técnica, benefício esperado e causa-raiz atacada. |
| Where | Onde será feito? | Local físico da instalação, equipamento ou setor envolvido. |
| When | Quando será feito? | Cronograma de início e data fatal de conclusão (deadline). |
| Who | Quem fará? | Responsável único nominal pela condução e prestação de contas. |
| How | Como será feito? | Procedimento, método de engenharia ou protocolo técnico adotado. |
| How Much | Quanto custará? | Orçamento financeiro alocado para viabilizar a execução. |
📊 4. Metodologia Seis Sigma e Índices Estatísticos de Capacidade (Cp e Cpk)
Desenvolvida originalmente pela Motorola na década de 1980 e ampliada globalmente pela General Electric (GE), a metodologia Seis Sigma () é uma abordagem quantitativa orientada à redução drástica da variabilidade de processos críticos de negócios.
4.1 O Ciclo DMAIC
Para processos já existentes que necessitam de melhoria de desempenho, aplica-se o ciclo estruturado em 5 fases:
- Define (Definir): Delimitar a Carta do Projeto (Project Charter), os requisitos críticos para a qualidade (CTQ - Critical to Quality) e o mapa de processos SIPOC;
- Measure (Medir): Validar o sistema de medição (estudo de R&R - Repetibilidade e Reprodutibilidade) e calcular a taxa basal de defeitos DPMO;
- Analyze (Analisar): Identificar as causas-raiz estatisticamente significativas da variabilidade através de testes de hipótese (ANOVA, regressão, testes );
- Improve (Melhorar): Desenvolver, testar e implementar soluções otimizadas (Delineamento de Experimentos - DOE) e mecanismos à prova de erro (Poka-Yoke);
- Control (Controlar): Estabelecer cartas de controle estatístico (CEP) e procedimentos operacionais padronizados (POPs) para sustentar os ganhos no longo prazo.
4.2 O Conceito Estatístico e a Taxa de Defeitos DPMO
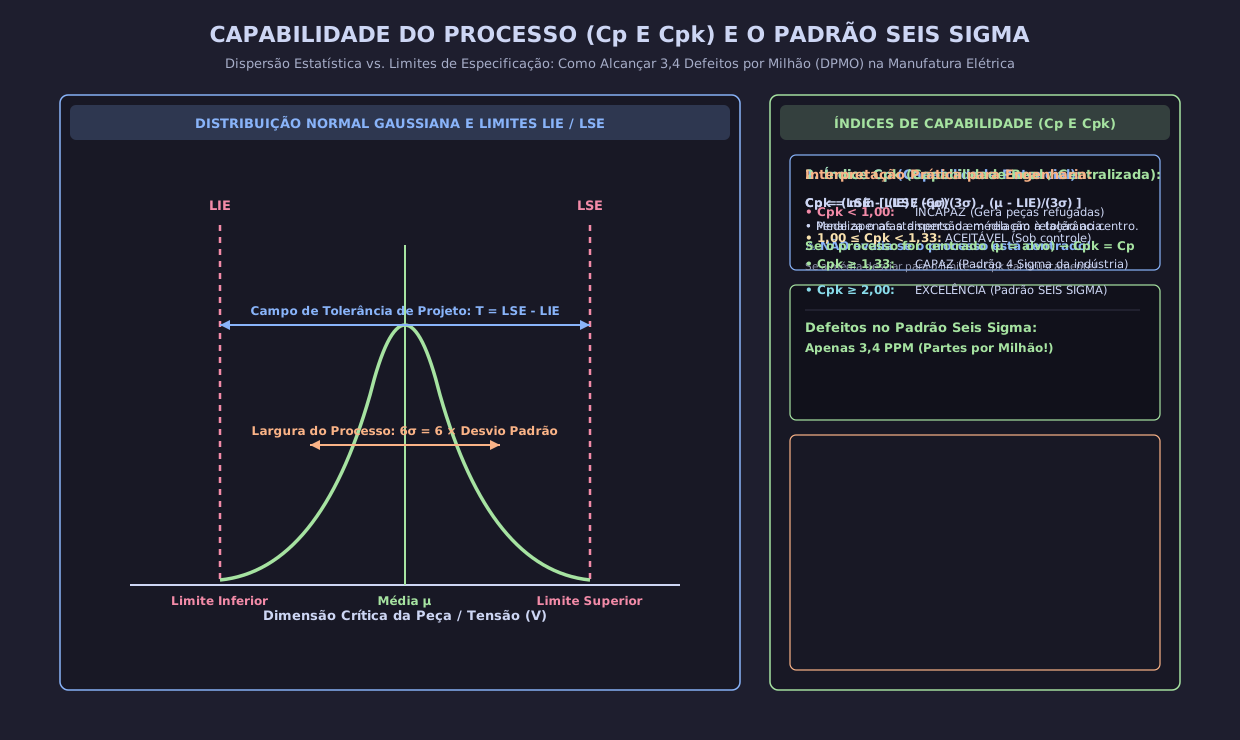
Seja uma característica de qualidade com distribuição Normal delimitada pelos Limites de Especificação de Engenharia: Limite Inferior de Especificação () e Limite Superior de Especificação ().
- Processo Seis Sigma a Curto Prazo (Centrado): A distância entre a média e o limite de especificação mais próximo é de . A probabilidade de produzir uma peça defeituosa fora dos limites é de apenas ( partes por bilhão).
- Deslocamento de Longo Prazo (1.5 Sigma Shift): Estudos empíricos da Motorola comprovaram que processos industriais reais sofrem derivas térmicas, desgaste de ferramentas e folgas mecânicas ao longo do tempo, gerando um deslocamento típico da média de até . Com a média deslocada para , a área sob a cauda normal além do limite de especificação resulta rigorosamente na taxa canônica do Seis Sigma:
O cálculo do DPMO (Defects Per Million Opportunities) é dado por: Onde:
- : Número total de defeitos observados na amostra;
- : Número de unidades inspecionadas;
- : Número de oportunidades de defeito por unidade.
4.3 Índices de Capacidade do Processo ( e )
Os índices de capacidade quantificam a aptidão estatística de um processo industrial estável atender às tolerâncias de projeto especificadas pela engenharia.
Índice de Capacidade Potencial ()
Mede a largura da faixa de tolerância de engenharia em relação à dispersão natural inerente do processo (), desconsiderando a centralização da média:
- : Processo Incapaz. A dispersão natural do processo () é maior que a tolerância permitida pelo projeto; a produção gerará peças defeituosas mesmo que perfeitamente centrada.
- : Processo Marginalmente Capaz. Exige monitoramento rigoroso.
- : Processo Capaz. Margem de segurança adequada para operações industriais convencionais.
- : Processo Classe Seis Sigma.
Índice de Capacidade Efetiva / Real ()
Avalia a capacidade real levando em conta o descentramento da média () do processo em relação ao ponto médio das especificações:
Relações Fundamentais entre e :
- sempre.
- se, e somente se, a média do processo estiver perfeitamente centrada entre as especificações:
- Se , o processo está ativamente gerando produtos defeituosos na cauda mais próxima do limite de especificação.
- Um processo Seis Sigma com deslocamento de possui e .
⚡ 5. Estudos de Caso Numéricos Resolvidos Passo a Passo
Caso 1: Controle Estatístico e Capacidade na Fabricação de Resistores de Alta Precisão
Uma linha de fabricação automatizada produz resistores de filme metálico de precisão destinados a módulos de aquisição de sinal de relés digitais de proteção de subestações. A especificação de engenharia do resistor define valor nominal de com tolerância estrita de :
- Limite Inferior de Especificação (): ;
- Limite Superior de Especificação (): .
Uma amostragem estatística de retiradas ao longo de uma semana de operação contínua revelou que a resistência ôhmica segue distribuição normal com:
- Média amostral: ;
- Desvio-padrão do processo: .
Pede-se:
- Calcular os índices de capacidade do processo e ;
- Avaliar a capacidade do processo e diagnosticar o efeito do descentramento;
- Calcular a fração teórica de resistores reprovados por estarem fora das especificações (em porcentagem e em partes por milhão - PPM).
Resolução Detalhada:
Passo 1: Cálculo dos Índices e
-
Faixa de especificação de engenharia:
-
Dispersão natural do processo:
-
Índice de Capacidade Potencial (): Interpretação: Como , o processo possui uma variabilidade intrínseca suficientemente estreita para ser classificado como altamente capaz.
-
Índice de Capacidade Efetiva ():
- Em relação ao Limite Superior:
- Em relação ao Limite Inferior:
- O índice é o menor valor:
Passo 2: Diagnóstico de Engenharia Como , o processo, embora possua excelente precisão (baixo ), é penalizado pelo descentramento da média ( em vez do valor nominal ideal de ). O processo corre risco de gerar defeitos prioritariamente na cauda superior (). Ação Corretiva Recomendada: Ajustar o setpoint da máquina de corte/deposição a laser para reduzir a média em , restaurando a centralização em , o que elevará automaticamente o para sem necessidade de novos investimentos.
Passo 3: Fração de Não Conformidades (PPM) Padronizando as variáveis normais para os limites:
- Limite Superior (): Pela tabela da distribuição Normal Padrão:
- Limite Inferior ():
- Fração Total de Defeitos:
Caso 2: Priorização de Não Conformidades em Subestação via Matriz GUT e Plano 5W2H
Durante uma auditoria da qualidade e inspeção termográfica em uma subestação de distribuição de , a equipe de manutenção deparou-se com três não conformidades graves concomitantes:
- Problema A (Aquecimento em Chave Seccionadora): Ponto quente termográfico com acima da temperatura ambiente nos contatos principais de uma chave seccionadora de média tensão;
- Problema B (Vazamento em Bucha de Transformador): Pequeno gotejamento de óleo isolante na base da bucha de alta tensão do transformador de força de 15 MVA;
- Problema C (Software SCADA Desatualizado): Estação de trabalho do sistema supervisório local executando sistema operacional antigo sem patches de segurança recentes da rede de automação.
A equipe multidisciplinar de engenharia reuniu-se e atribuiu as seguintes notas consensuais (escala de 1 a 5) na Matriz GUT:
| Não Conformidade Identificada | Gravidade () | Urgência () | Tendência () |
|---|---|---|---|
| Problema A: Ponto Quente em Chave Seccionadora | 4 | 5 | 5 |
| Problema B: Vazamento de Óleo em Bucha de Alta Tensão | 5 | 4 | 4 |
| Problema C: Sistema SCADA Desatualizado | 3 | 2 | 3 |
Pede-se:
- Calcular a pontuação GUT de cada problema e estabelecer a ordem rigorosa de prioridade para intervenção imediata;
- Estruturar um Plano de Ação 5W2H completo para o problema classificado como prioritário número 1.
Resolução Detalhada:
Passo 1: Cálculo da Pontuação GUT
- Problema A (Ponto Quente na Chave): Justificativa das notas: Gravidade alta (risco de fusão dos contatos), Urgência máxima (risco iminente de abertura sob carga ou colapso nas próximas horas de pico) e Tendência máxima (efeito Joule acelerado: aumento de temperatura aumenta a resistência de contato, amplificando o aquecimento em realimentação positiva).
- Problema B (Vazamento na Bucha): Justificativa das notas: Gravidade crítica 5 (se o nível de óleo baixar a ponto de expor o enrolamento, pode haver explosão do transformador), porém Urgência 4 e Tendência 4 pois o vazamento é por gotejamento lento mensurado em frasco coletor.
- Problema C (SCADA Desatualizado):
Ordem de Prioridade:
Passo 2: Plano de Ação 5W2H para o Problema A (Prioridade 1)
| Elemento 5W2H | Definição Operacional |
|---|---|
| What (O quê) | Desconexão, limpeza química, retificação de contatos e reaperto com torquímetro calibrado da chave seccionadora 13,8 kV. |
| Why (Por quê) | Eliminar resistência espúria de contato e extinguir o risco iminente de arco voltaico e desarme geral da subestação. |
| Where (Onde) | Módulo de Entrada de Linha 01 da Subestação Central 69/13,8 kV. |
| When (Quando) | Na janela de manobra de carga programada de hoje, das 23:00 às 03:00 da madrugada. |
| Who (Quem) | Engenheiro Carlos Eduardo (Coordenação Técnica) e Equipe de Manutenção Eletromecânica Alfa. |
| How (Como) | Bloqueio e etiquetagem (LOTO / NR-10), aterramento temporário, desmontagem dos contatos, aplicação de pasta condutora de prata e aperto a . |
| How Much (Quanto) | R$ 1.800,00 (mão de obra extraordinária e materiais de consumo dielétrico). |
📝 6. Questões de Concursos e Exames Oficiais Resolvidas
Questão 1 (CESPE / CEBRASPE - Petrobras - Engenharia da Qualidade)
A respeito dos métodos estatísticos de controle da qualidade e da metodologia Seis Sigma, julgue o item subsequente:
“Se um processo industrial de conformação de placas condutoras de cobre opera perfeitamente centrado em relação aos limites de especificação de engenharia e apresenta um índice de capacidade de processo , é correto afirmar que, na ausência de deslocamento de longo prazo da média, o número teórico de defeitos esperados é de apenas duas partes por bilhão ().”
Gabarito Comentado: ITEM CERTO. Justificativa Analítica: Por definição matemática da distribuição Normal: Como o processo está perfeitamente centrado ( no ponto médio), a distância de até cada um dos limites de especificação é exatamente de . Na curva normal padronizada , a probabilidade bicaudal acumulada além de é dada por: Portanto, a afirmativa é conceitualmente exata.
Questão 2 (FGV - Eletrobras - Engenharia de Produção)
Uma fabricante de transformadores de potência implementou uma rotina de Melhoria Contínua baseada no método MASP e nas sete ferramentas da qualidade. Para identificar em qual linha de falhas de montagem a equipe de engenharia deve concentrar esforços para eliminar a maior parte das perdas de retrabalho na fábrica, a ferramenta mais adequada a ser utilizada é o: A) Diagrama de Dispersão, para avaliar se há correlação entre as horas extras e as falhas. B) Gráfico de Pareto, para ordenar os tipos de falhas e destacar os “poucos vitais” responsáveis pela maior parcela dos defeitos. C) Diagrama de Ishikawa, para executar a priorização matemática das causas pelo produto GUT. D) Histograma, para determinar a taxa instantânea de falhas da curva da banheira. E) Gráfico de Gantt, para calcular as folgas livres das tarefas de retrabalho.
Gabarito Comentado: Alternativa B. Justificativa Analítica: O Gráfico de Pareto baseia-se no princípio empírico de que a maioria dos efeitos () é decorrente de um número reduzido de causas (). É a ferramenta consagrada internacionalmente pela engenharia da qualidade para orientar a alocação eficiente de recursos, separando os “poucos vitais” dos “muitos triviais”.
Questão 3 (VUNESP - Engenharia Elétrica / Manutenção)
Em relação aos índices estatísticos de capacidade de processos industriais ( e ), considere as seguintes asserções:
I. O índice avalia exclusivamente a dispersão do processo em relação aos limites de especificação, independentemente da localização da média do processo. II. O índice pode ser superior ao índice caso a média do processo esteja ligeiramente deslocada em direção ao Limite Superior de Especificação (). III. Um processo fabril com e é um processo que possui baixa variabilidade intrínseca, mas que se encontra acentuadamente descentrado, estando ativamente produzindo peças fora da especificação.
É correto o que se afirma em: A) I, apenas. B) II, apenas. C) I e III, apenas. D) II e III, apenas. E) I, II e III.
Gabarito Comentado: Alternativa C. Justificativa Analítica:
- Item I: Correto. , não depende da média .
- Item II: Incorreto. Por definição analítica, . O valor de é estritamente menor ou igual a (). Quando há qualquer descentramento, diminui; ele nunca pode superar .
- Item III: Correto. Como , o processo tem baixa variabilidade intrínseca (dispersão natural de cabe com folga dentro da faixa). No entanto, como , o forte descentramento faz com que uma das caudas da distribuição ultrapasse os limites de especificação, gerando produtos não conformes.
🔗 7. Conexões e Referências Cruzadas
- Hub Principal da Disciplina - 02 Princípios de Gestão
- MOC da Grande Área 07 - Gestão, Projetos e Sustentabilidade
- Aula Anterior: Aula 04 - Engenharia Econômica e Investimentos
- Aula 01: Teoria Geral da Administração e Funções (PODC)
- Interface com Gestão Ambiental e ISO 14001
- Controle Metrológico e Instrumentação